 Keresés
 hu
A 12 mm-es szénacélt a műszak elején tisztán levágó, majd két órával később erős salakot képző szállézernek általában van egy gyanúsítottja: a vágófejben lévő fókuszlencse. Ez az alkatrész kilowattnyi koherens fényt koncentrál egy tíz mikronban mért foltba, így a gyújtótávolság, az anyagminőség vagy a bevonat kis hibái azonnal megmutatkoznak, mint a rossz élminőség, lassabb haladási sebesség és hetekkel korábban meghibásodott optika. A gyakorlati következtetés a vevők és a folyamatmérnökök számára egyértelmű: négy változó – gyújtótávolság, hordozóanyag, bevonat és szennyeződés-ellenőrzés – körül határozzon meg egy optikai lézerlencsét, és mérlegelje a beszállító folyamat bizonyítékait ugyanolyan erősen, mint az adatlapot. Az alábbi szakaszok a működési elvet, a legfontosabb specifikációkat és az előrendelési ellenőrzőlistát ismertetik.
Mire képes az optikai lézerlencse a sugárútban
A lézerrezonátor jellemzően néhány millimétertől több mint húsz milliméter átmérőjű koherens sugarat bocsát ki. Ez a nyers gerenda nem tud hasznos munkát végezni a munkadarabon; először koncentrálni kell. A fókuszáló lencse hajtja végre ezt a kicsinyítést, és viselkedése egy kiszámítható szabályt követ: a folt a gyújtótávolság csökkenésével és a bejövő sugár átmérőjének növekedésével csökken. A nagy teljesítményű vágófejeknél a több tíz mikronos fókuszpontok normálisak, ami lehetővé teszi, hogy egy több kilowattos nyaláb elpárologtassa a fémet egy milliméternél keskenyebb vágás mentén.
A kompromisszum a folt mérete és a fókuszmélység között rejlik. A rövid gyújtótávolság kicsi, intenzív foltot eredményez, de sekély fókuszzónát, ezért a fúvóka és a lemez közötti távolságot szorosan kell tartani. A hosszabb gyújtótávolság felad némi teljesítménysűrűséget cserébe egy mélyebb fókuszzónáért, amely elviseli a vastagabb lemezt, az egyenetlen felületeket és a kevésbé merev rögzítést. Egyik lehetőség sem jobb általánosan; a megfelelő gyújtótávolság függ az anyagvastagságtól, a gép állapotától és a munka által megkövetelt kiviteltől.
A legtöbb ipari gépben az objektív önmagában nem működik. A kollimáló lencse beállítja a sugár átmérőjét a fókuszoptika előtt, a védőablak megvédi a fröccsenéstől, a kormánytükrök pedig a rezonátorból a kivezető karon keresztül a fejbe viszik a sugarat. A vonatban bárhol bekövetkező leromlás ugyanazt a tünetet idézi elő – zuhanóerő vagy torz vágás –, így a hatékony karbantartás az egész útvonalat egy rendszerként kezeli, ahelyett, hogy a legláthatóbb részt ismételten cserélné.
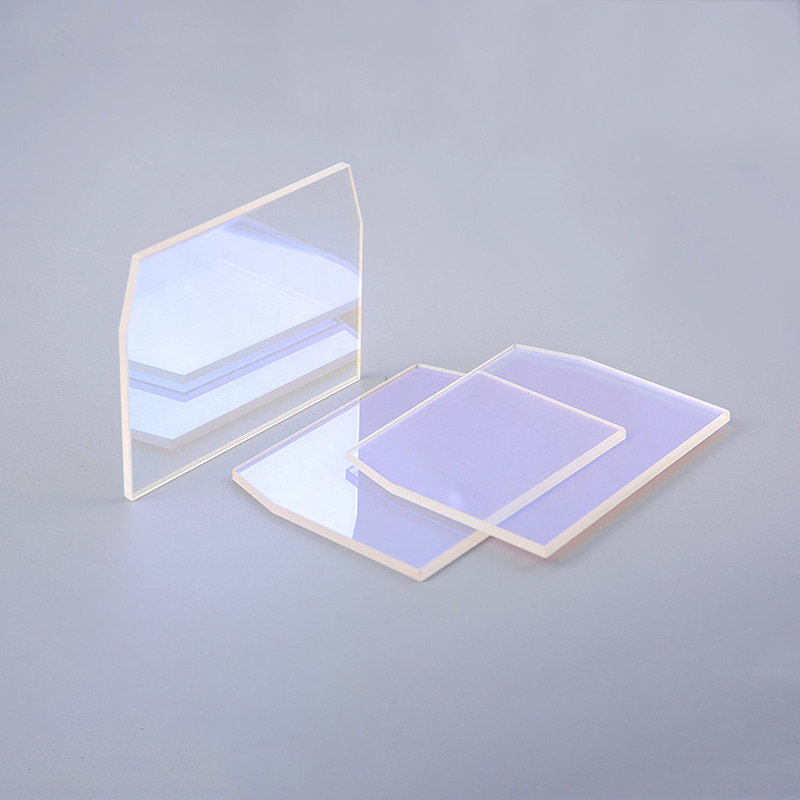 Precíziós optikai reflektorok lézersugaras szállításhoz A kormánytükrök továbbítják a sugarat a rezonátortól a vágófejig, és az ezen az úton bárhol bekövetkező romlás csökkenti a teljesítményt vagy torzítja a bevágást. Az ellenőrzött reflexiós és felületminőségű reflektorok segítenek fenntartani a teljes szállítórendszert. Termék megtekintése →
A teljesítményt meghatározó specifikációk
Négy paraméter uralja a valós eredményeket. A gyújtótávolság beállítja a munkatávolságot és a foltméretet: a durván 38 és 100 mm közötti értékek általánosak ott, ahol a vékony lap finom részleteket kíván meg, míg a 150–190 mm vastagabb lemezhez és megbocsátóbb fókuszmélységhez illik. A tiszta rekeszérték ugyanilyen fontos, mert a rekesznyílásnak kényelmes különbséggel meg kell haladnia a bejövő sugár átmérőjét – körülbelül 1,5-2 tényező egy általános mérnöki szabály –, mivel a sugárnyaláb elvágása az objektív szélén diffrakciót okoz, és túlmelegíti a peremet.
A szubsztrátum és a bevonat ezután eldönti, hogy a lencse túléli-e a környezetet. A 10,6 mikronon működő CO2-lézerhez olyan transzmissszív anyagra van szükség, mint a cink-szelenid, míg az 1064 nm-es szálas lézerek jellemzően olvasztott kvarcon vagy kiváló minőségű optikai üvegen futnak át. A felület minősége és a sérülési küszöb határozza meg az élettartamot teljesítmény mellett: a szűk karcolási határok és a magas lézer által kiváltott sérülésküszöbű bevonatok ellenállnak a hőterhelésnek, amely tönkreteszi az optikát.
| Anyag | Tipikus hullámhossz illeszkedés | Általános lézerhasználat | Gyakorlati megjegyzések |
|---|---|---|---|
| Cink-szelenid (ZnSe) | Körülbelül 10,6 mikron | CO2 vágás, gravírozás és jelölés | Látható igazítási fényt sugároz; a felület viszonylag puha, ezért óvatosan kell kezelni |
| Olvasztott kvarc (szilícium-dioxid) | Ultraibolya közeli infravörös | Szállézerek 1064 nm-en és nagy teljesítményű rendszerek | Alacsony hőtágulás és magas károsodási küszöb |
| Optikai üveg (K9/BK7 típusú) | Közeli infravörös számára látható | Kis fogyasztású gravírozás, igazítás és érzékelés | Gazdaságos és könnyen polírozható, korlátozott teljesítménnyel |
| Zafír | Ultraibolya a középső infravörösig | Kíméletlen környezeti ablakok és igényes optika | Rendkívül kemény és karcálló, de nehezebben megmunkálható |
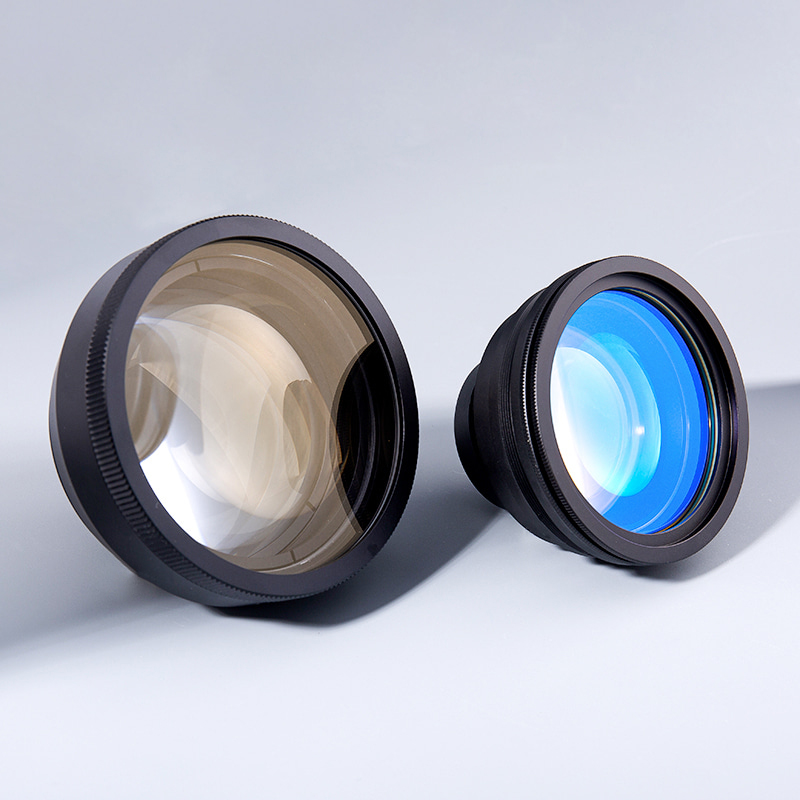 Optikai lézerlencse-gyártók A lencséket gömbtükrökből és szerkezeti elemekből állítják össze, és széles körben használják olyan területeken, mint a biztonság, a mérés, a fogyasztói elektronika és a lézerrendszerek. Th... Termék megtekintése →
Bármilyen anyagot is igényel az alkalmazás, kérjen átviteli és bevonási adatokat a pontos működési hullámhosszon és teljesítményszinten, ahelyett, hogy elfogadna egy általános tükröződésgátló címkét. A dokumentált teljesítményű objektív általában többe kerül előre, és kevesebbe kerül egy év alatt.
A lencse illesztése az alkalmazáshoz
Vágó- és hegesztőfejek
A vágás jutalmazza az intenzitást. A rövid és közepes gyújtótávolságok egy keskeny résbe koncentrálják az erőt, és hagyják, hogy a segédgáz megtisztítsa az olvadt anyagot, míg a hegesztőfejek gyakran a másik irányba mozognak, hosszabb gyújtótávolságot használva, amely távol tartja az optikát a fröccsenéstől, és kiszélesíti a hegesztési zónát. A lencse alakja itt is számít: gyakoriak a meniszkusz kialakítások, ahol a sugárnak minimális szférikus aberrációval kell fókuszálnia, különösen nagy teljesítmény esetén.
Gravírozás és finom jelölés
A gravírozás kis foltméreteken és éles éleken él, így a rövid gyújtótávolságok dominálnak – de a mély fókuszmélység, amely élesíti a részleteket, az egyenetlen felületeket is bünteti. Az ívelt vagy szabálytalan részeken történő jelölés nagyobb gyújtótávolságot vagy eltérő szkennelési geometriát igényelhet, ezért a gravírozó műhelyek gyakran több lencsekészletet tartanak kéznél, ahelyett, hogy minden munkába egy optikát kényszerítenének.
Orvosi és precíziós műszerek
Az orvosi lézerrendszerek olyan korlátokat adnak, amelyekkel a gyári padlók ritkán szembesülnek: a bevonatoknak el kell viselniük az agresszív tisztítószereket, az anyagoknak nyomon követhetőnek kell lenniük tételenként, és a dokumentáció követi az eszközt a hatósági felülvizsgálat során. A megbízhatóságot kevésbé az egységár, sokkal inkább a több száz leszállított alkatrész konzisztenciája alapján ítélik meg, ami a vevőket a hivatalos minőségbiztosítási rendszerrel rendelkező gyártók felé tolja, nem pedig a viszonteladók felé.
Bevonatok, átvitel és visszaverődés
A bevonat nélküli lencsefelület a beeső fény néhány százalékát visszaveri, és ez a veszteség kétszer fáj: az erő, amely soha nem éri el a munkadarabot, és az optikában keletkező hő. Az adott hullámhosszra tervezett tükröződésgátló bevonatok jóval egy százalék alá szorítják az egyfelületi reflexiót, növelve az áteresztőképességet és csökkentve a hőlencsét, amely csendesen eltolja a fókuszpontot, amikor az optika melegszik. A bevonatválasztás tehát önmagában is teljesítményspecifikáció, a műszaki háttér pedig érdemes beletanulni hogy az optikai lézerlencséken lévő bevonatok hogyan javítják a teljesítményt .
A második bevonattal kapcsolatos kockázat az ellenkező irányba mutat. A fókuszlencséről visszaverődő fény visszajuthat a szállítószálba vagy a rezonátorba, a szálas rendszerekben pedig az erős visszatérés magát a forrást károsíthatja. A visszaverődést elnyomó bevonatok, az összeszerelés során a lencse helyes tájolása és a védőablak rutinszerű ellenőrzése mind csökkentik ezt a kitettséget – ezek a problémák leggyakrabban akkor jelentkeznek, ha valaki optikát cserél a bevonat oldalának vagy üléseinek ellenőrzése nélkül.
Szennyezés, tisztítás és élettartam
A lézerlencsék ritkán tönkremennek idős korban; elromlanak a szennyeződéstől. A fröcskölés, a por és egyetlen ujjlenyomat elnyeli a lézerenergiát, forró pontokat hoz létre, és a tiszta optikát egy műszak alatt, nagy teljesítmény mellett repedt optikává változtathatja. A válasz inkább eljárási, semmint heroikus: erős fényben, meghatározott időközönként vizsgálja meg az optikát, a lencséket csak a szélénél fogja meg púdermentes kesztyűvel, és tisztítsa meg a megfelelő oldószerekkel és szöszmentes törlőkendővel a padon lévő dolgok helyett. Azok az üzletek, amelyek ezeket a lépéseket folyamatosan dokumentálják, hosszabb optikai élettartamot és kevesebb nem tervezett leállást tapasztalnak.
A védőablakok különös figyelmet érdemelnek, mert a mögöttük lévő sokkal drágább fókuszlencse fogyóanyagként szolgálnak. Az áldozati ablak ütemezett cseréje az egyik legolcsóbb módja a fókuszlencse élettartamának meghosszabbításának, feltéve, hogy a csereablak ugyanolyan minőségű bevonattal rendelkezik, mint a kicserélt alkatrész.
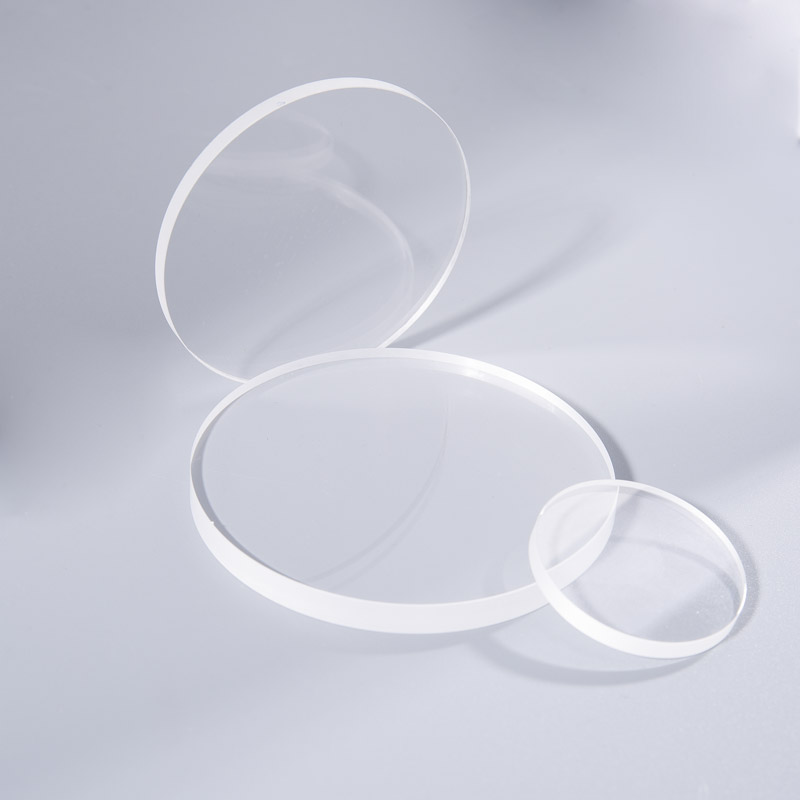 Zafír Optical Window Manufacturers 1. Az ablakhordozók általában kívánatos optikai tulajdonságokkal rendelkező anyagokból készülnek, például tartós anyagokból, például zafírból. Ezeket az átlátszó lemezeket... Termék megtekintése →
Mit kell ellenőrizni rendelés előtt
A legtöbb lézerlencse beszerzési probléma az árajánlattételi szakaszban lévő információhiányokra vezethető vissza, és egy rövid ellenőrzőlista a legtöbbet megakadályozza.
- Erősítse meg írásban az üzemi hullámhosszt, az átlagos teljesítményt, a csúcsteljesítményt és a munkaciklust, majd kérje meg a szállítót, hogy erősítse meg, hogy az optika mind a négyre besorolt.
- Rögzítse a gyújtótávolság-tűrést és a tiszta rekesznyílást, ne csak a névleges értéket; az egy százalékon tartott gyújtótávolság másképp viselkedik, mint az öt százalékon tartott gyújtótávolság.
- Érdeklődjön, hogy melyik anyagminőséget szállítják, mivel a lézerminőségű hordozók abszorpcióban és a belső zárványokban különböznek a használati anyagoktól.
- Kérjen bevonatátviteli adatokat vagy tanúsítson mintákat az üzemi hullámhosszon.
- Ellenőrizze az alkatrész mögötti minőségbiztosítási rendszert: az általános gyártásra vonatkozó ISO 9001:2015 és az IATF 16949 szabvány, ahol az optika belép az autóipari ellátási láncba.
A beszállítók pontosan ezekben a pontokban térnek el leginkább. A Changzhou Haolilai Photo-Electricity (HLL), egy precíziós optikagyártó, amelyet 1998-ban alapítottak Changzhou-ban, Kínában, illusztrálja azt a profilt, amely érdemes a listára: az optikai lencsék, ablakok és reflektorok házon belüli polírozása és bevonása; ISO 9001:2015, ISO 14001:2015 és IATF 16949 tanúsított minőségbiztosítási rendszerek; valamint több mint húsz országban lézeres, autóipari, félvezetőipari és szórakoztatóelektronikai vásárlókat kiszolgáló termékcsalád. Egy adott hullámhosszra, rekesznyílásra vagy bevonat követelményére a vásárlók megtehetik kérjen személyre szabott árajánlatot és az első leszállított tételt kezelje valódi minősítési mintaként a következő kötetekhez.


 苏公网安备 32041102000130 号